
 ENG
Exakt bearbetade flänsar lämnar nästan inget utrymme för fel. De matchande ytorna är plana, styva och färdiga till snäva toleranser, vilket är exakt den miljö där en anaerob flänstätning överträffar en konventionell packning. Istället för att förlita sig på kompression för att stänga ett gap, flytta tätningsmedlet i de mikroskopiska kanalerna mellan ytorna, härdar till en hård härdplast när luft utesluter och låser två separata komponenter i en enda förseglad enhet. Den här guiden förklarar hur härdningsmekanismen fungerar, var de praktiska gränserna går, hur man förbereder och monterar fogen och hur man väljer rätt kvalitet för tillverkning eller underhållsarbete på bearbetade metallflänsar.
Varför precisionsbearbetade flänsar behöver en annan tätningslogik
En konsekvent packning av komprimerad fiber eller elastomer behöver framför allt en sak: ett gap som är tillräckligt djupt för att komprimera. Precisionsbearbetade flänsar är utformade på ett annat sätt. Deras ytor skärs platt så att metall möter metall, och det kvarvarande utrymmet mellan dem mäts i bråkdelar av en millimeter. Att klämma in en mjuk packning i det utrymmet skapar två problem samtidigt. Klämbelastningen som spenderas på att komprimera packningen klämmer inte längre ihop fogen, och själva packningen fortsätter att slappna av och krypa genom varje termisk cykel den ser.
En anaerob flänstätning vänder på logiken. Det är ett flytande harts med i huvudsak 100 procent fast material, så ingenting avdunstar under härdningen. Den penetrerar ytojämnheter istället för att försöka fylla ett tjockt mellanrum och polymeriserad sedan på plats till en tunn, hård, helt fylld film. Den filmen tillför ingen kompressionsbelastning, kan inte slappna av med tiden och lämnar hela bultbelastningen tillgänglig för förstyva fogstrukturen.
0,25 mm Maximalt gap de flesta flänskvaliteter härdar tillförlitligt
100 % Innehåll av fasta ämnen, så att filmen härdar utan att krympa
24 h Typisk fullhärdning i rumstemperatur före service
Eftersom den härdade filmen binder till båda ytorna, motstår också mikrorörelser. Vibrationer som gradvis skulle få en mjuk packning lös för istället genom den bundna filmen. Filmtjockleken är liten, ofta långt under en tiondel av en skuren packning, vilket är anledningen till att ytfinish och planhet väger så mycket. För transmissionshus, pumpkåpor, växellådor och kompressorhuvuden avgör skillnaden om en fläns förblir torr under maskinens livslängd eller börjar gråta inom månader efter att den tagits i drift.
Hur den anaeroba botemekanismen fungerar
Namnet beskriver tillståndet: hartset härdar i frånvaro av syre. I flaskan eller dispenseringslinjen håller syre som diffunderar in i vätskan kemin stabil. När tätningsmedlet sprids mellan två metalltor förändras två saker samtidigt. Den smala fogen stänger ute luft och aktiva metalljoner på flänsytorna påskyndar polymerisationen. Inuti fogen omvandlas vätskan till en tvärbunden härdplast, medan den överflödiga pärlan som pressas förbi kanten fortfarande rör vid luft och förblir mjuk.
Varför den yttre pärlan förblir klibbig
En klibbig vulst vid flänskanten är inte en defekt. Det är ett bevis på att materialet är bättre som exakt som det är designat, och det bör helt enkelt torkas bort efter montering. När tätningsmedel inuti fogen också förblir mjuk efter den förväntade härdningstiden, är orsaken nästan alltid en av tre faktorer, och att kontrollera dem i ordning löser de flesta härdningsproblem på några minuter:
- Spaltbredd: härdningen saktar ner när filmen blir tjockare; utanför det angivna spaltområdet kanske mitten av fogen aldrig stelnar helt.
- Substrataktivitet: järn, stål, koppar och aluminiumlegeringar är aktiva; rostfria, pläterade, galvaniserade och anodiserade ytor är passiva och behöver en aktivator.
- Temperatur: härdningshastigheten sjunker kraftigt i kylhus; fogar som monteras under cirka 5°C behöver värme eller en lågtemperaturklass.
En härdad anaerob film bättre sig som en packning som inte kan slappna av: den är bunden till båda ytorna, innehåller inga lösningsmedel och krymper aldrig bort från lastvägen.
100% snabbt utan krympning O2 i luften håller yttre pärlvätska Avstånd upp till 0,25 mm, dragit överdrivet Metalljoner på ansiktena utlösa botemedlet
Gap, passform och styvhet: De praktiska gränserna
Nyckelgräns Den första specifikationen att verifiera är inte styrka eller temperaturklassificering utan gap. Allmänna flänskvaliteter är formulerade för att härda tillförlitligt i spelrum upp till cirka 0,25 mm, vilket täcker passningsområdet för de flesta precisionsbearbetade metallflänsar. Lågviskösa kvalitetsutmärker sig där ytor kommer i kontakt med metall mot metall, medan tixotropa gelkvaliteter överbryggar den övre delen av sortimentet utan att rinna av vertikala eller överliggande leder.
Styvhet spelar lika stor roll som clearance. Anaerobt harts härdar till en hård fast substans, så designantagandet är en fog som inte böjer sig. Långa bultspännvidder, tunna stansade lock och plastdistanser introducerar rörelse som kan spricka en styv film, och när filmen väl spricker öppnas läckagevägen längs hela flänsen. När en led faller utanför dessa gränser är det rätta svaret en annan materialfamilj snarare än en tjockare pärla.
Matcha metoden med fogen
| Ledskick | Huvudrisken | Bättre lämpad tillvägagångssätt |
|---|---|---|
| Styva metallflänsar, spalt under 0,25 mm | Inga när förberedelserna är rena | Anaerob flänstätning |
| Mellanrum på 0,25 mm till 1 mm | Långsam, ofullständig härdning djupt i leden | RTV silikonpackningstillverkare |
| Böjande lås eller plastdistanser | Styv film spricker under rörelse | Elastomert tätningsmedel eller formad packning |
| Frekvent schemalagd demontering | Höghållfasta bindningar bromsar nedbrytningen | Medelstark anaerob kvalitet |
För en bredare beslutsram över utrustningsbyggen och reparationsarbeten, vår guide om huruvida en anaerobt lim är det rätta valet för din applikation går igenom underlag, gap och servicefrågor steg för steg.
Ytförberedelse: Steget som avgör resultatet
Anaerob kemi är oförlåtande mot kontaminering. Oljefilmer, skärvätskerester, gamla packningsfragment och rost blockerar något som härdningen beror på, antingen metallkontakt eller metalljonaktivering. Noggrann förberedelse tar minuter, och den avgör resultatet långt innan tätningsmedlet öppnas.
Fältprocedur Följande sekvens täcker de flesta bearbetade flänsförband:
- Avfetta båda ytorna med ett snabbavdunstande rengöringsmedel och låter dem blixtra helt innan montering.
- Avlägsna alla spår av tidigare packningar och härdat tätningsmedel med en plastskrapa och en slipplatta; härdade rester skapar en direkt läckageväg.
- Kontrollera avslutad. En standardbearbetad textur nycklar hartset mekaniskt, medan polerade eller överlappade ytor härdar dåligt utan extra aktivering.
- Identifiera passiva substrat. Rostfritt stål, pläterade och galvaniserade ytor och anodiserad aluminium behöver alla en aktivator eller primer för att nå full härdning.
- Inspektera för skador. Rivning, gropbildning och bucklor utanför tätningsmedlets spaltvärde måste korrigeras innan delarna går ihop.
Skadade ytor skrotar inte automatiskt höljet. Ett metallfyllt epoxispackel kan återuppbygga planhet över skåror och gropiga fläckar, förutsatt att reparationen är helt härdad, putsad jämnt och avfettad innan flänstätningen appliceras.
 PINSU Epoxy AB Putty Repair Stick En tvåkomponents epoxistick som härdar i rumstemperatur med hög hållfasthet och kemikaliebeständighet. Den lämpar sig för ombyggnad av hackade eller gropiga flänsytor plana innan tätningsmedel appliceras. Visa produkt →
Appliceringsteknik: Från pärla till bultmoment
Appliceringen är enkel när fogen väl är förberedd, men några vanor skiljer flänsar som håller sig torra i åratal från flänsar som gråter inom några veckor:
- Lägg till en kontinuerlig vulst längs bulthålslinjen på ytan av den del som hanteras först; varje brott i pärlan blir en läckbana.
- Håll vulsten på vätskesidan av bultcirkeln så att inre tryck arbetar in den i fogen istället för att trycka ut den.
- Montera inom den öppna tiden som anges på databladet; släpning eller ompositionering efter att pärlskinnarna sliter sönder filmen.
- Dra åt bultarna i kors och tvärs, i etapper, till den specificerade klämbelastningen så att filmen sprids jämnt över båda sidorna.
- Låt fogen härda helt innan trycksättning. De flesta kvaliteter när servicestyrka inom några timmar och fullbordar på cirka 24 timmar i rumstemperatur.
I serieproduktion håller stenciltryck, rullbeläggning eller automatisk dispensering av filmtjockleken konsekvent från del till del. Konsistens är viktig eftersom härdningstid och slutlig hållfasthet både skalar med filmtjocklek och en för tjock pärla är den vanligaste orsaken till långsam härdning och slöseri med material på löpande band med stora volymer. På omarbetningsjobb gäller samma disciplin med enklare verktyg: applicera för hand, håll förankrad och motstå frestelsen att stänga fogen tidigt.
Välja viskositet och styrka
Flänstätningsmedel specificeras av viskositet, hållfasthetsklass och serviceklassificering snarare än av en universalklass. Viskositeten styr hur materialet migrerar genom passformen och om det stannar på plats på vertikala ytor, medan styrkan avgör om fogen någonsin kan tjäna. Tillverkare publicerar kvaliteter generella hela spridningen av i sin industri anaerobt lim sortiment så att ingenjörer kan matcha varje led individuellt.
Vad du ska definiera innan du ställer in
| Urvalsfaktor | Vad du ska definiera innan du ställer in |
|---|---|
| Viskositet och gap | Lägsta viskositetsklass som fyller det uppmätta spelet och stannar på plats på vertikala ytor |
| Styrkeklass | Medium för funktionsdugliga fogar, hög hållfasthet för permanenta hustätningar |
| Temperaturområde | Topp- och kontinuerliga servicevärden, plus den kallaste härdningstemperaturen på linjen |
| Kemisk exponering | Oljor, kylmedel och bränslen i verklig drift, inte bara generiska kompatibilitetstabeller |
| Härdningshastighet | Fixeringstid som produktionstakten eller underhållsfönstret tillåter |
Som ett riktmärke täcker en medelhållfast formulering av industriell kvalitet det mesta produktions- och underhållsarbetet på bearbetade metallflänsar. Testning på själva verket, vid den kallas förväntade verkstadstemperaturen, är fortfarande det resultatet som räknas. Specifikationen nedan är representativ för klassen som ska listas:
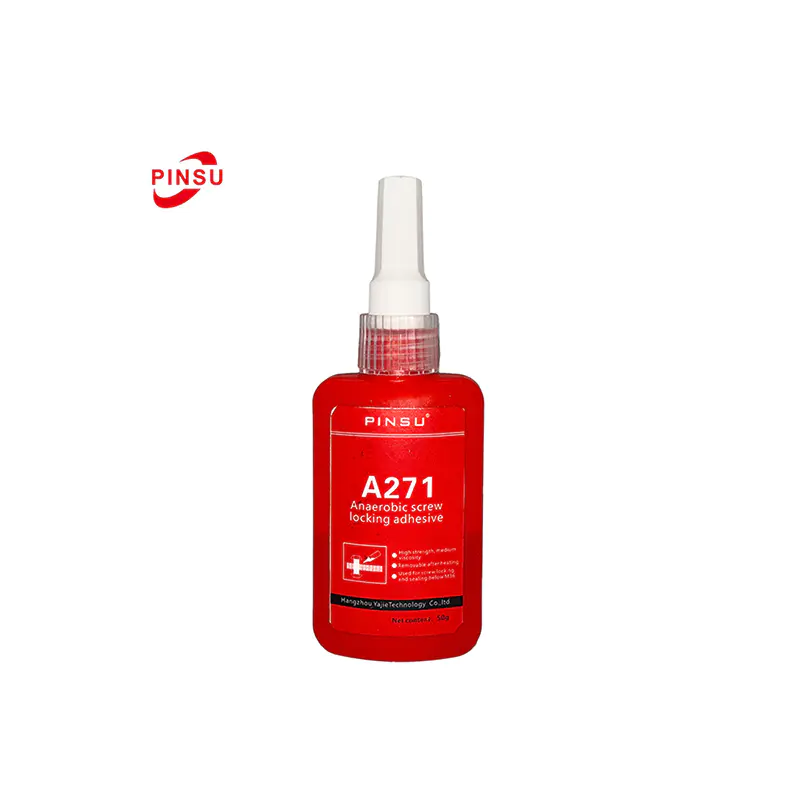
 PINSU-A271 Industriell anaerob metalltätning Ett medelstarkt, enkomponents anaerobt lim som tätar bearbetade metallflänsar mot vätske- och gasläckor, härdar vid rumstemperatur och motstår olja, vatten och lösningsmedel. Visa produkt →
När anaerob är fel verktyg
Ärligt materialval inkluderar att veta när man ska gå bort från anaerob kemi. Tre gemensamma förutsättningar kräver ett annat tillvägagångssätt:
- Luckor utöver betyget: skeva gjutgods och obearbetade ytor lämnar tomrum som hartset inte kan överbrygga och härdning djupt i fogen förblir ofullständig.
- Rörliga leder: elastomerdistanser, plastöverdrag och långa ostödda spännvidder böjs nog för att spricka en styv härdad film.
- Extrem service: kontinuerliga temperaturer över produktklassificeringen eller permanent nedsänkning i aggressiva kemikalier överstiger vad det härdade hartset tolererar.
En rumstemperaturvulkaniserande silikonpackningstillverkare är det naturliga komplementet. Den härdar elastomer, tolererar större mellanrum och ledrörelser och håller högre kontinuerliga temperaturer i motorsumpar, ventilkåpor och växellådshus där en styv film skulle vara fel tekniskt val. Att matcha materialfamiljen till fogtillståndet kostar ingenting i konstruktionsstadiet och skyddar den dyraste klassen av fältfel.
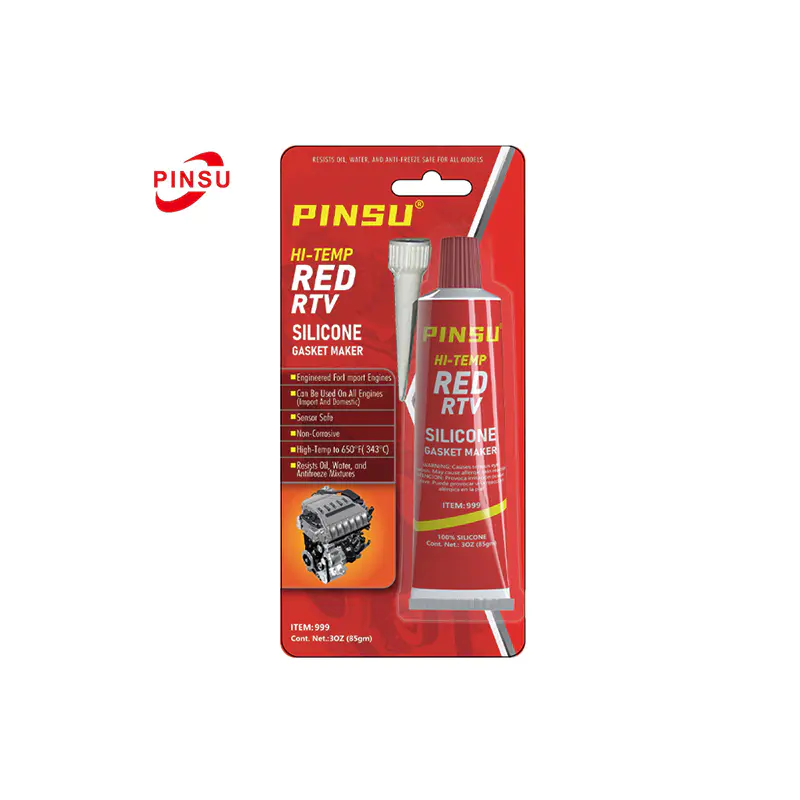
 PINSU RTV hög temperatur silikon packning Maker Denna enkomponents RTV-silikon härdar elastomer, fyller större luckor och tål -50°C till 300°C, vilket gör den idealisk för motorsumpar, ventilkåpor och växellådshus med ledrörelser. Visa produkt →
Vanliga fellägen och hur man undviker dem
När en bearbetad fläns gråter är orsaken generellt i fogen snarare än i kemin. Fem mönster står för de flesta klagomål:
- Mjukt tätningsmedel djupt i fogen: mellanrum utanför det nominella intervallet, passiv metall lämnas oaktiverad eller delar monterade under den lägsta härdningstemperaturen.
- Omedelbara läckor: en trasig sträng, saknar tätningsmedel runt fästhålen eller bultar som dras till det slutliga vridmomentet innan filmen kunde spridas.
- Försenade läckor: undervridna bultar som tillåter mikrorörelser, eller ansikten som återkontamineras av fingeravtryck efter rengöring.
- Långsam produktion botar: för tjocka pärlor, kalla delar direkt från ett uppvärmt lager eller inaktiva legeringar monterade utan primer.
- Svår nedbrytning: en höghållfast sort specificerad där en medelstark, användbar sort skulle ha räckt.
En kort gemensam granskning som täcker spalt, underlag, renhet, temperatur och nödvändig demontering löser de flesta fel på fältet inom någon när en annan produkt. När dessa kontroller väl har skrivits in i standardarbetsinstruktionerna för de sekunder och upprepade klagomål. Samma granskning fungerar som en checklista för acceptans för inkommande tätningsmedelssatser och lagringsförhållanden.
Vanliga frågor
F1: Vilket är det maximala gapet en anaerob flänstätning kan fylla?
De flesta generella flänskvaliteter härdar tillförlitligt i gap upp till cirka 0,25 mm. Utöver det intervallet saktar härdningen kraftigt och hartset djupt i fogen kan förbli flytande. Större spelrum kräver en tixotropisk gelkvalitet som mest, och oftare för en elastomerförpackningstillverkare istället.
F2: Varför är tätningsmassan utanför fogen fortfarande klibbig efter härdning?
Syre håller det exponerade hartset flytande. Materialet är utformat för att härda endast där luft utesluts, så en klibbig yttre pärla är normalt och bekräftar att den är aktiv. Torka bort den efter montering; när fogen väl är stängd har den ingen funktion.
F3: Behöver rostfritt stål och andra passiva metaller en aktivator?
Ja. Rostfritt stål, pläterade och galvaniserade ytor, anodiserad aluminium och liknande passiva substrat släpper ut för att få metalljoner för att driva härdningen i full hastighet. En ytaktivator eller primer applicerad på båda ytorna återställer normala härdningstider och full styrka.
F4: Hur länge ska jag vänta innan jag trycksätter fogen?
Behandla det tekniska databladet som det styrande dokumentet. Som en generell regel uppnår flänsförband hanteringsstyrka inom några timmar vid rumstemperatur och full tryck- och kemikaliebeständighet efter cirka 24 timmar. Kalla verkstäder förlänger dessa tider avsevärt.
F5: Kan ett anaerobtsmedel helt ersätta en konventionell packning?
På stela, precisionsbearbetade metallflänsar inom spaltklassificeringen, ja, och den tätade fogen är ofta mer tillförlitlig eftersom den inte kan slappna av eller krypa. Där ytor är mjuka, skeva, obearbetade eller avsiktligt böjda, är ett elastomert packningsmaterial eller en konventionell skuren packning det bättre tekniska valet.

 TOP