
 ENG
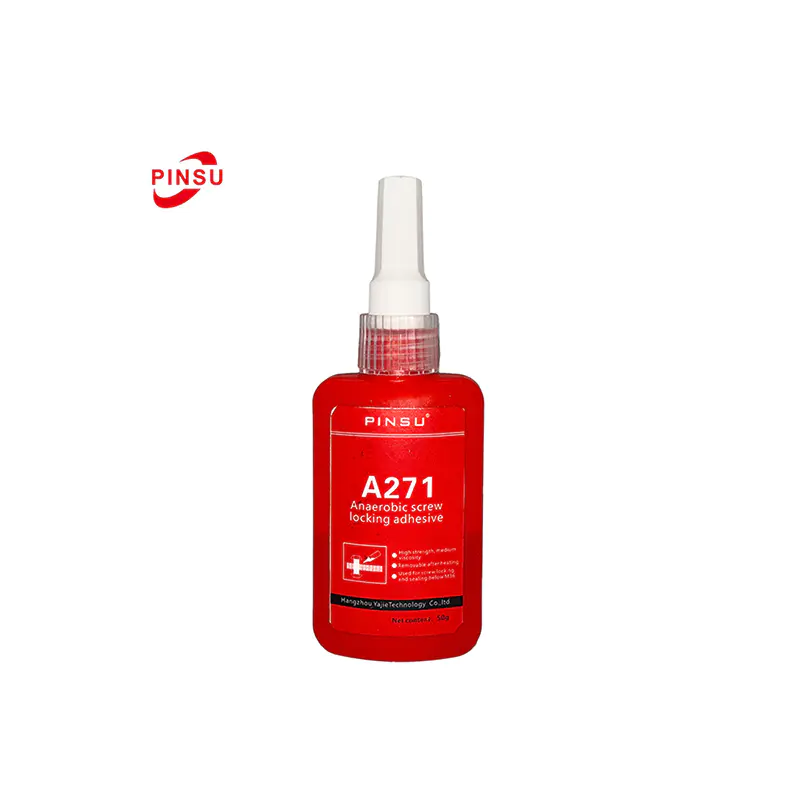
Att välja rätt sammanfogningsteknik för industriella sammansättningar är ett avgörande beslut som påverkar tillförlitlighet, underhållskostnader och produktens livslängd. Bland de olika familjerna av industriella lim, Anaerobt lim upptar en unik och oumbärlig nisch. Till skillnad från vanliga lim som härdar genom avdunstning eller exponering för luft, förblir dessa enkomponentmaterial flytande i närvaro av syre men polymeriserar snabbt till en seg strukturell plast när de är instängda mellan tättslutande metallytor. Denna distinkta kemi gör dem till den föredragna lösningen för att låsa gängade fästelement, täta vätskebärande fogar och hålla kvar cylindriska komponenter. I över två decennier har tillverkare som Hangzhou Jialibang New Materials Co., Ltd. förfinat dessa formuleringar för att möta de rigorösa kraven från globala industrier, inklusive fordon, konstruktion och tung utrustning. Denna omfattande guide utforskar fem specifika tillämpningar där Anaerobt lim teknologin tillhandahåller konstruerade lösningar som ger insikter i urvalskriterier, prestandaparametrar och bästa praxis för att säkerställa optimala resultat i krävande miljöer.
1. Säkring av precisionsenheter: Anaerobt lims roll för lagerhållning
Lager, bussningar och hylsor är livsnerven i roterande maskineri, från elmotorer till transportörsystem. Ett vanligt sätt att misslyckas är inte själva lagret, utan passningen mellan lagrets yttre lagerbana och huset, eller den inre lagerbanan och axeln. Mikrorörelser orsakade av vibrationer och vridmomentöverföring leder till nötningskorrosion, polering och eventuellt lossning, ett tillstånd som kallas "lagerspinn". Detta förstör precisionspassningen och nödvändiggör kostsamt komponentbyte eller bearbetning. An Anaerobt lim for bearing retaining erbjuder en överlägsen ingenjörslösning. Applicerad som vätska fyller den alla mikroskopiska hålrum mellan de matchande cylindriska delarna. Vid härdning i frånvaro av luft blir det en 100 % fast substans, höghållfast fast substans som effektivt låser samman komponenterna. Detta förhindrar inte bara relativ rörelse och nötning utan fördelar också belastningar jämnt över hela den sammanfogade ytan, vilket avsevärt ökar utmattningslivslängden för enheten. Denna teknik kan också återställa passformen hos slitna eller överdimensionerade hus, vilket undviker dyr ombearbetning.
Nyckelvalsparametrar för kvarhållande av föreningar
- Radiell Gap Fyll: Det maximala diametrala spelet som limmet kan överbrygga. Standardkvaliteter fyller upp till 0,15 mm, medan specialkvaliteter klarar upp till 0,5 mm för slitna delar.
- Viskositet: Lågviskösa (penetrerande) kvaliteter sugs in i förmonterade delar, medan högviskösa (tixotropiska) kvaliteter stannar på plats vid vertikala eller stora applikationer.
- Skjuvstyrka: Kraften som krävs för att trycka isär enheten, vanligtvis från 10 till 30 MPa för höghållfasta hållare.
- Servicetemperatur: Standardformuleringar fungerar från -55°C till 150°C, med högtemperaturversioner som sträcker sig till 200°C eller mer.
Prestandajämförelse: Retaining Compound vs. Mechanical Interference Passar
| Metod | Stressfördelning | Fretting Motstånd | Kräver snäva toleranser | Monteringskomplexitet |
| Interference Fit (Press Fit) | Ojämna, höga stresspunkter | Låg | Ja | Hög (hydraulisk press) |
| Slip Fit Retaining Compound | Enhetlig, full ytkontakt | Hög | Nej | Låg (hand assembly) |
2. När du inte har råd att lossa: Använd höghållfast anaerobt lim för permanent gänglåsning
Vibrationer är fienden till alla gängade fästelement. Muttrar och bultar, även när de dras åt enligt specifikation, kan ge efter för dynamiska belastningar, vilket leder till självlossning, förlust av klämbelastning och katastrofala mekaniska fel. Traditionella mekaniska låsanordningar som delade brickor, låstrådar eller nyloninsatsmuttrar tillför komplexitet, vikt och kostnad. A Höghållfast anaerobt lim för permanent gänglåsning ger en enklare och mer tillförlitlig metod. Denna flytande gänglåsning fyller de mikroskopiska luckorna mellan han- och hongängorna. När den härdar till en tuff härdplast knyter den ihop gängorna, vilket effektivt skapar en enda, vibrationssäker enhet. Begreppet "permanent" betyder i detta sammanhang att fästet inte kan tas bort med vanliga handverktyg; Demontering kräver vanligtvis lokal uppvärmning till cirka 250°C, vilket mjukar upp det härdade limmet. Denna hållfasthetsgrad är avgörande för kritiska applikationer där lossning kan få allvarliga säkerhets- eller driftskonsekvenser, såsom i tunga maskiner, fordonsupphängningskomponenter eller konstruktionsstålanslutningar.
Utmärkande hållfasthetsgrader för trådlåsning
- Låg styrka: Designad för små skruvar och justeringsfästen som kräver frekvent demontering med standardverktyg.
- Medium styrka: Den vanligaste sorten, erbjuder en balans mellan hållkraft för maskiner men ändå avtagbar med handverktyg.
- Hög styrka: Som diskuterats, för permanenta installationer där demontering inte är avsedd eller endast möjlig med värme.
- Wicking-betyg: En variant med låg viskositet som kapillärverkan drar in i gängorna efter montering, idealisk för förlåsta eller förseglade fästelement.
Typiska vridmomentvärden för höghållfasta gänglåsare
| Fäststorlek | Brytmoment (N·m) | Rådande vridmoment (N·m) | Typisk tillämpning |
| M6 - M8 | 10 - 20 | 5 - 15 | Motorfästen, växellådans bultar |
| M10 - M12 | 20 - 35 | 15 - 25 | Fjädringslänkar, tunga maskiner |
| M16 - M20 | 35 - 50 | 25 - 40 | Konstruktionsstål, svänghjulsbultar |
3. Att uppnå en läckagefri tätning: Välj ett anaerobt limtätningsmedel för flänstätning som förblir borttagbart
Färdigskurna packningar gjorda av kork, gummi eller papper har varit den traditionella metoden för att täta styva flänsar, såsom de på växellådor, pumpar och motorkåpor. Dessa material kan dock krympa, slappna av och tappa klämbelastningen med tiden, vilket leder till läckor. De kräver också en betydande inventering av olika former och storlekar. An Anaerobt lim Sealant for flange sealing that remains removable erbjuder ett modernt, form-på-plats-alternativ. Applicerad som en pärla på en flänsyta sprids den vid montering för att helt fylla ut alla ytfel och maskinmärken. Det härdar endast i frånvaro av luft mellan flänsarna och bildar en seg, lösningsmedelsresistent men ändå något flexibel tätning. Nyckelfrasen är "borttagbar". Dessa tätningsmedel är speciellt framtagna för att ge en pålitlig tätning under tryck samtidigt som de tillåter att flänsarna kan separeras med handverktyg för underhåll. De härdar inte till en spröd, okrossbar fast substans utan förblir tillräckligt sega för att flisas bort eller skalas av, vilket gör dem idealiska för servicebara komponenter.
Kritiska prestandafaktorer för flänstätningsmedel
- Maximal luckfyllning: Den största flänsojämnheten som tätningsmedlet kan överbrygga, vanligtvis 0,25 mm till 0,5 mm för standardkvaliteter.
- Vätskemotstånd: Måste tåla kontinuerlig nedsänkning i oljor, kylvätskor, transmissionsvätskor och hydraulvätskor utan att lösas upp eller förlora vidhäftning.
- Flänsstyvhet: Designad för styva, bearbetade flänsar; överdriven flänsrörelse kan äventyra tätningen.
- Demonteringsmoment: Kraften som krävs för att separera flänsar efter service, vilket indikerar att tätningen är effektiv men inte permanent.
Anaerob flänstätning jämfört med traditionella packningar
| Funktion | Anaerob flänstätning | Traditionell skuren packning |
| Lagerbehov | En produkt passar alla flänsstorlekar | Många olika former/storlekar krävs |
| Tätningsmekanism | Fyller defekter 100%, ingen krympning | Förlitar sig på kompression, kan slappna av med tiden |
| Tryckmotstånd | Utmärkt, upp till flänssprängtryck | Begränsad av packningsmaterialets styrka |
| Demontering | Rengör av härdad film, lätt | Skrapa bort gammal packning, risk för skador |
4. Högtryckssäkerhet: Applicering av industriellt anaerobt lim för hydrauliska kopplingar
Hydrauliska och pneumatiska system är beroende av absolut läckagefria anslutningar för att upprätthålla trycket och förhindra vätskeförlust. Gängtätningsmedel som PTFE-tejp eller pipedope används ofta, men de har betydande nackdelar. Tejp kan strimla, täppa igen ventiler och filter. Både tejp och pipedope kan tillåta att "backa av" kopplingen för att uppnå korrekt orientering, vilket kan äventyra tätningen. An Industriellt anaerobt lim för hydrauliska beslag är speciellt konstruerad för att övervinna dessa begränsningar. Den appliceras på passningsgängorna före montering. När beslaget dras åt fyller limmet spiralläckagebanan mellan gängorna. Den härdar sedan i frånvaro av luft för att bilda en hård, lösningsmedelsbeständig tätning som även låser gängorna mot vibrationer. Detta ger en 100 % pålitlig tätning klassad för hela sprängtrycket i röret eller röret. Viktigt är att den tillåter orienteringsjustering inom härdningstiden och kommer inte att strimla eller förorena känsliga systemkomponenter.
Fördelar jämfört med traditionella gängtätningsmedel
- Kontamineringsfri: Flytande lim kan inte riva eller bryta isär som tejp.
- Vibrationsmotstånd: Härdat lim låser gängorna och förhindrar att systemet lossnar från systemets pulsering.
- Tryckbetyg: Tätar upp till rörets sprängtryck, inte bara gängformen.
- Smörjbarhet: Ger kontrollerad smörjförmåga under montering för konsekvent vridmomentspänning.
Valguide för hydrauliska gängtätningsmedel
| Systemvätska | Monteringsmaterial | Rekommenderad typ av anaerob tätning | Typisk härdningstid före trycktest |
| Hydraulolja, bränsle | Stål, rostfritt stål | Medium styrka, allmänt ändamål | 24 timmar i rumstemperatur |
| Pneumatiska system | Mässing, aluminium | Snabbhärdande, låghållfast för demontering | 1-6 timmar |
| Hög-Temperature Fluids | Stål | Hög-temperature resistant formula | 24-48 timmar |
5. En mekanikers bästa vän: Använder anaerob packningsmaskin för byte av oljetråg
Att byta ut en oljetrågspackning är en vanlig men ofta frustrerande uppgift för fordonsunderhåll. Traditionella kork- eller gummipackningar kan förskjutas under installationen, överkomprimeras av ojämnt bultmoment eller misslyckas med att täta skeva flänsar, vilket resulterar i en ihållande, rörig oljeläcka. Det är här en Anaerob gasket Maker för byte av oljetråg lyser. Designade speciellt för styva metall-till-metall-flänsar, ger dessa form-på-plats-packningar en överlägsen, läckagefri tätning. Mekanikern rengör helt enkelt båda flänsytorna noggrant, applicerar en kontinuerlig sträng av tätningsmedlet och sätter ihop pannan. Materialet fyller ut alla ojämnheter och härdar till en seg, oljebeständig fast substans som faktiskt blir en del av monteringen. Den kommer inte att krympa, slappna av eller pressas ut som en förskuren packning. För gör-det-själv- eller proffsen förenklar det jobbet och ger förtroende för att reparationen kommer att hålla.
Steg-för-steg-guide för användning av anaerob packningsmaskin
- Steg 1: Ytförberedelse: Båda flänsarna måste vara helt rena, torra och fria från allt gammalt packningsmaterial, olja och fett. Avfettning är avgörande.
- Steg 2: Ansökan: Applicera en kontinuerlig pärla av Anaerob packningsmaskin på ena flänsytan, spåra insidan av alla bulthål.
- Steg 3: Montering: Montera delarna omedelbart och dra åt bultarna till tillverkarens specificerade vridmoment i rätt ordning. Överskott av tätningsmedel kommer att pressas ut.
- Steg 4: Härdning: Tillåt den rekommenderade härdningstiden (ofta 1-2 timmar för en lågtryckssump) innan du fyller på med olja. En hel 24-timmars härdning ger maximal kemikalieresistens.
Vanliga orsaker till oljetrågsläckor och anaeroba lösningar
| Problem | Traditionellt packningsresultat | Anaerob packningsmaskin Solution |
| Skev flänsyta | Packningen kan inte anpassa sig, läckage uppstår | Vätska fyller luckor upp till 0,25 mm och tätar perfekt |
| Ojämnt skruvmoment | Packningen krossas ojämnt, tappar tätningen | Härdad plast bibehåller tätningens integritet |
| Packningen skiftar under montering | Felinriktning orsakar läckageväg | Limmet håller positionen, ingen förskjutning |
Vanliga frågor (FAQ)
Kan jag använda anaerobt lim på plast?
Generellt standard Anaerobt lim rekommenderas inte för de flesta plaster. Dess härdningsmekanism är beroende av kontakt med metalljoner för att initiera polymerisation. Plast saknar dessa joner, så limmet i kontakt med plasten kommer att förbli flytande och kommer inte att utveckla styrka. Dessutom kan vissa flytande monomerer angripa eller spänningsspricka känslig plast. För limning av plast till metaller eller annan plast är andra limteknologier som cyanoakrylater (superlim), epoxi eller UV-härdande lim mer lämpliga. Kontrollera alltid tillverkarens tekniska datablad för substratkompatibilitet.
Hur tar jag bort delar som är limmade med höghållfast anaerobt lim?
Demontering av delar låsta med en Höghållfast anaerobt lim för permanent gänglåsning kräver lokal värme. Applicera en värmepistol eller en lödkolv direkt på den bundna muttern, bulten eller den cylindriska enheten. Målet är att höja temperaturen på det härdade limmet över 250°C (cirka 480°F). Vid denna temperatur kommer den härdplasten att börja mjukna och förlora sin strukturella integritet. Medan enheten fortfarande är varm, använd en skiftnyckel eller avdragare för att demontera den. Om monteringen är liten kan skarpa stötar med ett handverktyg ibland bryta bindningen, men värme är den mest pålitliga och kontrollerade metoden för att förhindra skador på komponenter.
Är anaerob tätning resistent mot bensin och olja?
Ja, utmärkt motståndskraft mot petroleumbaserade vätskor är en avgörande egenskap hos hög kvalitet Anaerobt lim Sealant . Den härdade polymeren är en tvärbunden plast som är ogenomtränglig för nedbrytning av bensin, diesel, motoroljor, transmissionsvätskor och hydraulvätskor. Denna kemiska beständighet är det som gör dem till industristandarden för tätning av gängade hydrauliska kopplingar, oljetråg, växellådor och andra vätskeinnehållande enheter för fordon och industri. Resistens mot andra kemikalier som starka syror, alkalier eller vissa lösningsmedel (t.ex. ketoner) kan dock variera, så det rekommenderas alltid att konsultera en kompatibilitetstabell.
Hur lång är hållbarheten för anaeroba lim?
Som alla industrikemikalier, Anaerobt lim produkter har en begränsad hållbarhet för att säkerställa optimal prestanda. När de förvaras i sina oöppnade originalförpackningar på en sval, torr plats (vanligtvis mellan 8°C och 25°C), är standardhållbarheten vanligtvis **12 till 24 månader** från tillverkningsdatum. Exponering för höga temperaturer, direkt solljus eller förorening kan minska detta avsevärt. Limmet är känsligt för för tidig polymerisation, så förslut alltid behållarna omedelbart efter användning. Lotnummer och utgångsdatum är tryckta på produktens förpackning. Användning av utgånget lim kan resultera i långsammare härdningshastigheter, minskad slutlig hållfasthet eller att det inte kan härda helt.
Vad är skillnaden mellan anaerob gänglåsning och rörtätning?
Medan båda är det Anaerobt lim produkter är de formulerade för olika ändamål. Gänglås är främst utformade för att förhindra att fästelement lossnar på grund av vibrationer. Deras nyckelprestandamått är vridmomentstyrka (avbrytande och rådande). De ger en viss tätningsverkan men är optimerade för mekanisk låsning. Anaeroba rörtätningsmedel (eller hydrauliska tätningsmedel) är speciellt framtagna för att skapa en läckagesäker tätning på koniska rörgängor. Deras nyckelprestandamått är tryckklassificering och vätskemotstånd. Även om de också ger gänglåsning, är deras primära funktion att täta mot högtrycksvätskor. Att använda en gänglåsning där ett rörtätningsmedel behövs kan resultera i läckage, och att använda ett rörtätningsmedel där en höghållfast gänglåsning behövs kanske inte ger tillräckligt med låsmoment.
Referenser och vidare läsning
- Branschstandarder för anaeroba limprestanda (t.ex. ISO, ASTM).
- Tekniska datablad från professionella limtillverkare.
- Tekniska guider för bästa praxis för gänglåsning, kvarhållning och tätning.
- Publikationer om maskinunderhåll och tillförlitlighetsteknik.

 TOP